Shenzhen Xintaiming Intelligent Equipment Co., Ltd.



$3200- /
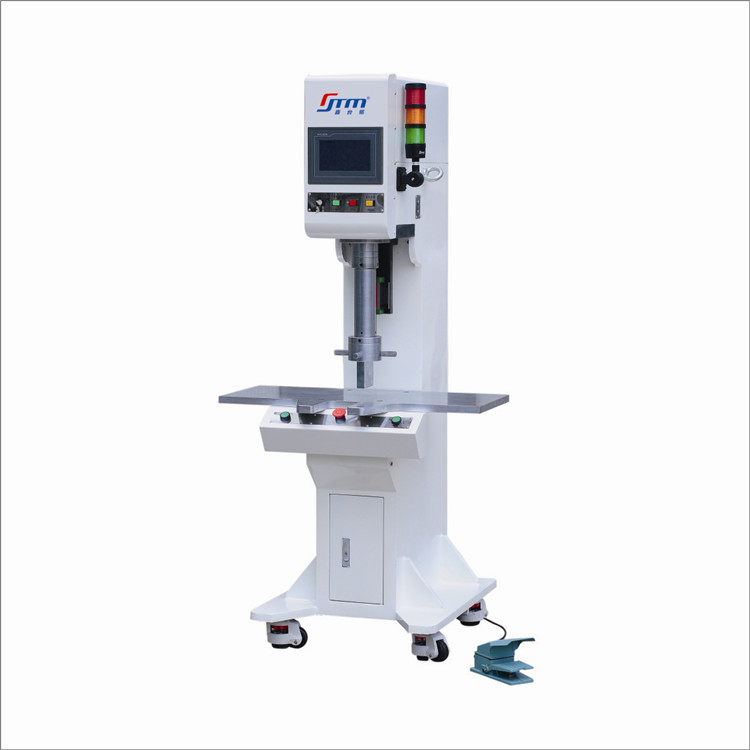
Modelo: XTM-SOO4
marca: XTM
Origin: China
The file is encrypted. Please fill in the following information to continue accessing it
Há um momento em cada linha de conformação em que a peça ainda está quente, ainda macia e completamente à mercê da máquina. É aí que uma máquina de prensa servo elétrica pura ganha seu sustento – não batendo com mais força, mas batendo da mesma maneira, dez mil vezes seguidas.
1. Pressão que não oscila. Uma prensa hidráulica segue o óleo. Um servo segue o comando. Quando a resina está curando e a janela é estreita, essa diferença aparece como consistência de espessura em todo o lote.
2. Controle de posição medido em centésimos. O slide para onde é dito, não onde a pressão desaparece. Para uma disposição de fibra de carbono que precisa de uma lacuna final precisa, esta é a história toda.
3. Velocidade onde é importante. Aproxime-se rapidamente, entre lentamente na zona de formação, segure, solte. Três velocidades diferentes para três fases diferentes, e você ajusta cada uma delas sem tocar em uma válvula.
4. Calor e força sob um controlador. A variação de temperatura é o que torce as peças compostas. Operar as placas e a curva de pressão no mesmo sistema significa uma variável a menos para perseguir em um dia ruim.
5. Energia que não funciona o dia todo. O servo desenha apenas o que o curso precisa. O turno termina, o medidor é lido e é difícil contestar a diferença.
6. Uma curva que você pode manter. Cada golpe é registrado – força, posição, tempo. Quando uma parte é questionada seis meses depois, os dados ainda estão lá.
|
Parameter |
XTM-S004 |
|
Nominal force |
1000 kN (approx. 100T) |
|
Slide stroke |
300 mm |
|
Max. daylight (open height) |
450 mm |
|
Bed size |
700 × 600 mm |
|
Slide bottom face |
600 × 500 mm |
|
Position repeatability |
±0.01 mm |
|
Pressure accuracy |
±0.5% FS |
|
Slide speed |
Fast approach 200 mm/s; forming 0.1–20 mm/s, adjustable |
|
Pressure holding time |
0–10 s, adjustable |
|
Main motor power |
15 kW (servo) |
|
Machine weight |
approx. 4.5 t |
|
Overall dimensions (L×W×H) |
1600 × 1200 × 2800 mm |
A força nominal é fácil – 1.000 kN, cerca de 100 toneladas – e a maioria das peças quase não a utiliza. Os números que realmente decidem se a máquina se adapta ao trabalho estão mais abaixo na lista.
Acidente vascular cerebral e luz do dia. Um curso de 300 mm com 450 mm de luz natural significa que você pode executar um molde profundo e ainda ter espaço para carregá-lo manualmente. Subdimensione qualquer um deles e você redesenhará o equipamento.
A repetibilidade da posição em ±0,01 mm é o que torna a conformação de precisão repetível e não meramente possível. A precisão da pressão de ±0,5% FS é o que mantém a cura da resina consistente em todo o lote.
Vale a pena dar uma olhada nas velocidades: 200 mm/s na aproximação, depois 0,1 a 20 mm/s na zona de formação. A faixa lenta é onde a peça é feita; a faixa rápida é onde o tempo do ciclo é salvo.
P: A eletricidade é realmente rígida o suficiente para formar?
R: A questão pressupõe que a rigidez vem apenas da tonelagem. Isso não acontece. Uma manivela servo ou mecanismo de parafuso é mecanicamente rígido na direção que importa e mantém a posição sob carga sem se arrastar. Para moldagem de precisão, isso é o que importa.
P: O que “automático” realmente cobre?
R: Uma servoprensa automática para moldagem executa toda a sequência por conta própria: fixar, aquecer se necessário, pressionar até a profundidade, segurar, liberar, ejetar. O operador carrega e descarrega. Tudo entre é um programa, repetível parte por parte.
P: Ele consegue reter o calor e a pressão ao mesmo tempo?
R: Esse é o ponto. A prensa e as placas de aquecimento compartilham um controlador e um relógio, de modo que a fase de espera não começa cedo ou atrasa porque alguém adivinhou.
P: O que há de errado se a posição variar alguns centésimos?
R: Em uma peça composta, alguns centésimos são a diferença entre um componente plano e um que precisa de retrabalho. Em uma montagem colada, é a diferença entre uma linha de colagem consistente e uma questão de garantia.
P: Preciso de uma prensa de 100 toneladas para pequenas peças eletrônicas?
R: Quase nunca. A capacidade de 100 toneladas existe para moldes maiores; peças pequenas usam uma fração dele. O que eles realmente precisam é da repetibilidade da posição, que esta máquina oferece independentemente da carga.
P: Uma máquina pode operar tanto a formação de fibra de carbono quanto o encaixe por pressão?
R: Pode, desde que os programas sejam separados e as ferramentas sejam alteradas entre as execuções. O controlador armazena vários programas; o operador seleciona aquele que corresponde à peça.
P: O que acontece se um curso exceder a janela de força?
R: A impressora para e emite um alarme. O traçado é registrado como fora da tolerância, portanto pode ser colocado em quarentena antes de chegar à montagem. Esse único recurso evita mais desperdícios do que qualquer ganho de velocidade.
P: Uma servoprensa vale o custo extra em relação a uma hidráulica?
R: Se a sua taxa de rejeição for determinada pela variação de espessura, empenamento ou linhas de ligação inconsistentes, o retorno geralmente é medido em meses. Se todas as peças saírem aceitáveis na prensa hidráulica, o caso é mais fraco – e essa é uma resposta honesta.
Componentes eletrônicos. Bobinas, núcleos de ferrite, caixas de sensores — peças que parecem simples e punem a inconsistência. A curva de força aqui é curta e íngreme, e o operador precisa de feedback quando um curso sai dela. Esse é exatamente o trabalho para o qual uma servoprensa de precisão para peças foi construída.
Acabamentos automotivos e inserções estruturais. As peças de acabamento em fibra de vidro e fibra de carbono precisam de pressão uniforme em toda a face ou delaminam nas bordas. Uma servo-prensa mantém a pressão plana em toda a área da placa, e a curva registrada prova que sim.
3C e hardware de consumo. Peças pequenas, tolerâncias restritas, alto volume. A máquina não é o gargalo – a pressão inconsistente é. Quando todas as peças devem sair iguais, a repetibilidade da posição é mais importante do que a tonelagem bruta.
Uma Pure Electric Servo Hot Press oferece o controle mais limpo e o menor uso de energia, e é a escolha certa quando a precisão da posição e a repetibilidade são o trabalho. Custa mais antecipadamente e exige menos da fonte de alimentação.
Uma Prensa Servo Hidráulica mantém a força hidráulica, mas substitui a lógica da válvula por uma bomba servo. É a escolha prática para tonelagem maior, onde uma chave de fenda ficaria volumosa e ainda registra cada golpe.
Uma Servo Press convencional sem o pacote de prensagem a quente cobre o trabalho de conformação a seco e encaixe por pressão a um custo menor. Se o seu processo nunca precisar de aquecimento, é aí que o dinheiro fica no seu bolso.
A questão útil não é qual quadro é o mais novo. É aquele que corresponde à tolerância à qual sua parte está realmente sendo mantida.

Lugar de origem: China

Produtos quentes
SEND INQUIRY


 Contact Now